
 EN
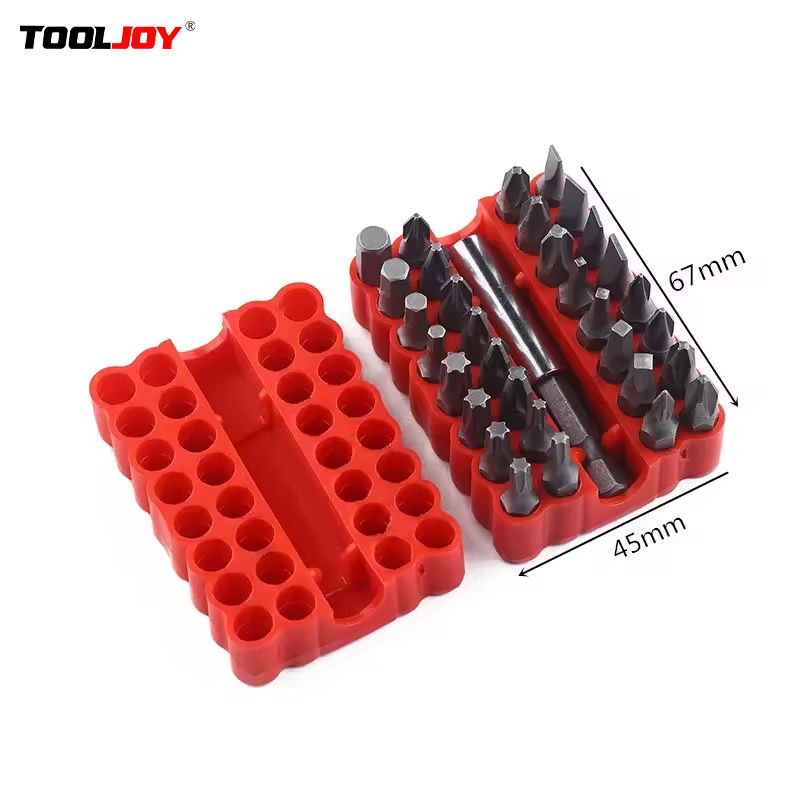
Kam-çıkışı, uç takımları vida başından sürme sırasında çıkması durumudur ve hem uç hem de vida üzerinde hasara neden olur. Bu sinir bozucu sorun, iş kalitesini düşürür, zaman kaybına yol açar ve proje maliyetlerini artırır. Takma uçlarla çalışırken kam-çıkışını önlemeyi bilmek; profesyonel alanlarda, imalatta ya da kendin yap uygulamalarında düzenli olarak bağlantı elemanı kullanan herkes için hayati öneme sahiptir. Doğru teknik, ekipman seçimi ve bakım, kam-çıkışı olaylarını büyük ölçüde azaltabilir ve takma uçlarınızın ömrünü uzatabilir.
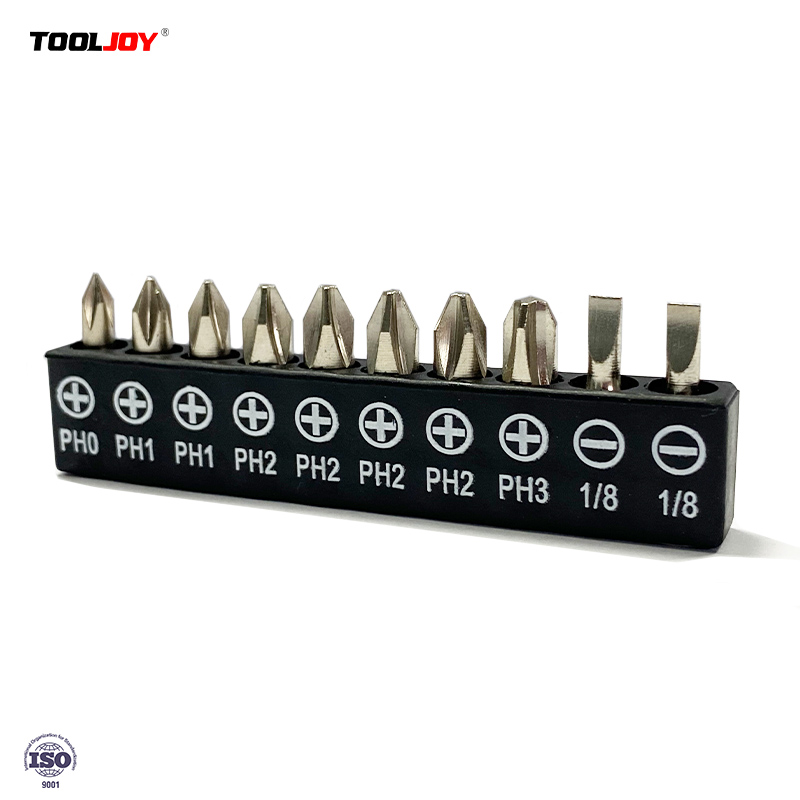
Kam-çıkışını önlemek, doğru takma uçların kullanılmasıyla doğru sürüş uygulamalarının birleştirildiği çok yönlü bir yaklaşım gerektirir. Kam-çıkışına neden olan temel faktörler arasında uyumsuz uç boyutları, aşınmış takma uçlar, aşırı hız, yetersiz aşağı yönlü baskı ve kötü durumdaki vida bulunur. Her faktörü sistematik olarak ele alarak, projelerinizde kaymaları en aza indirebilir ve tutarlı vidalama performansını koruyabilirsiniz. Bu kılavuz, takma uçlar kullanılırken kam-çıkışını etkili bir şekilde önlemek için pratik stratejileri inceler.
Kam-Çıkışına Neden Olan Faktörler ve Takma Uç Seçimi
Neden Takma Uçlarla Kam-Çıkışı Oluşur
Cam-out, takma uçların vida başını tutmak için sürtünme ve geometriye dayanması nedeniyle meydana gelir. Aşağı doğru uygulanan baskı azaldığında veya takma uç aşındığında, takma uçlar ile vida başı arasındaki temas zayıflar. Cam-out, hassas imalatı olmayan düşük kaliteli takma uçlar kullanıldığında veya takma uç boyutu vida başıyla tam olarak uyuşmadığında daha muhtemeldir. Bu başarısızlık noktalarını anlamak, üstün kalitede takma uçlar seçmenize ve sıkma işlemi boyunca sabit baskı uygulamaya yönelik sürüş alışkanlıkları benimsemenize yardımcı olur.
Kaymaya karşı tasarlanmış uçlar, standart seçeneklere kıyasla önemli ölçüde daha iyi performans gösterir. Geliştirilmiş uç geometrisi, güçlendirilmiş çelik yapısı ve hassas taşlanmış temas noktalarına sahip uçları tercih edin. Uçlarınızın kalitesi, kam-out direncini doğrudan etkiler; bu nedenle malzeme ve üretim standartları, satın alma kararınızda kritik öneme sahiptir. Premium uçlar, şekillerini ve tutuşlarını daha uzun süre korur; bu da kam-out sıklığını azaltır ve takım ömrünü büyük ölçüde uzatır.
Uygulamanız için Doğru Uçları Seçmek
Uygun vida takma uçlarını seçmeye, vida başlarınızla tam olarak eşleşen boyutta uçları kullanmakla başlarsınız. Küçük boyutlu vida takma uçları, vida başı boşluğunu tam olarak dolduramaz ve bu da kaymaya neden olur. Büyük boyutlu vida takma uçları, vida başlarına zorla sokulur ve hasara veya erken aşınmaya yol açar. Vida başlarınızı doğru şekilde ölçün ve vida takma uçlarınızın sallanmadan veya sıkışmadan sıkıca oturduğundan emin olun. Kaliteli vida takma uçları, her vida ile tutarlı ve güvenilir bir kavrama sağlamak için dar toleranslarla üretilir.
Malzeme bileşimi, zorlu uygulamalarda takma uçların performansını önemli ölçüde etkiler. S2 çelik takma uçlar, standart çeliklere kıyasla üstün sertlik ve darbe direnci sağlar; bu nedenle ağır iş yüklerine dayanacak işler için idealdir. Manyetik takma uçlar, tavan üstü veya erişimi zor olan montaj işlemlerinde bağlantı elemanlarının düşmesini önler; böylece sinir bozuculuğu azalır ve güvenlik artırılır. Takma uç seçerken, çalışma ortamınızı, bağlantı elemanı türlerinizi ve proje gereksinimlerinizi göz önünde bulundurun; bu sayede cam-out (uç kayması) riskini en aza indirirsiniz.
Takma Uçlarla Cam-Out’u Önlemek İçin Doğru Teknik
Sıkma İşlemi Sırasında Doğru Aşağı Yönlü Basınç Uygulama
Aşağı yönlü baskı, takma uçlar kullanılırken kam-çıkmasını önlemek için en kritik faktördür. Tüm sıkma işlemi boyunca sabit ve tutarlı bir baskı uygulayın; bağlantı elemanı kavramaya başladıkça baskıyı hafifçe artırın. Kam-çıkmasına neden olan birçok olay, baskının çok erken azaltılmasından kaynaklanır ve bu durum takma uçların vida başından hafifçe kalkmasına izin verir. Takma uçlar ile bağlantı elemanı başı arasındaki sağlam teması, ilk kavramadan son oturma konumuna kadar sürdürün; vidalama sırasında uçların asla tutuşunu kaybetmemesini sağlayın.
Elektrikli alet kullanıcıları, şarjlı vidalayıcıların ve pnömatik aletlerin hız uygun şekilde kontrol edilmediğinde aşırı tork uygulayabileceğini fark etmelidir. Güvenilir bir uç-vida teması kurulana kadar düşük hızlarda sıkma işlemine başlayın, ardından hızı artırın. Bu teknik, takma uçların başlangıçta kayması veya kayganlaşmasını önler; çoğu kam-çıkması olayı tam da bu ilk aşamada meydana gelir. Profesyonel teknisyenler, farklı bağlantı elemanı tipleri ve takma uç konfigürasyonları için ideal hız ilerlemesiyle ilgili kas hafızası geliştirir.
Mükemmel Uç Hizalamasını ve Kontrolünü Sağlamak
Takma uçlar, tam vida sıkma işlemi boyunca vida başına daima dik konumda kalmalıdır. Hatta küçük açısal sapmalar bile temas basıncını azaltır ve kam-out olasılığını önemli ölçüde artırır. El sürüşü araçları ile çalışırken veya dar alanlarda çalışırken hizalamayı koruyan kılavuz kollu uç tutucular veya uç tutucular kullanın. Manyetik takma uçlar, pozisyonu doğal şekilde korur; bu da elle ayarlama ihtiyacını azaltır ve uçları vidaların başı üzerinde tam merkezde tutar.
Takma uçlarla vida sıkarken yönsel hizalamanın yanı sıra dönme tutarlılığı da aynı derecede önemlidir. Geçici olarak teması koparabilecek ani sarsıntı hareketlerinden veya hızlı yön değişimlerinden kaçının. Düzgün, sabit bir dönme hareketi, takma uçlar ile vida başı arasındaki sürekli teması sağlar ve kuvvetleri temas yüzeyi boyunca eşit şekilde dağıtır. Bu kararlı çalışma yaklaşımı, kam-out sıklığını büyük ölçüde azaltır ve takma uçlarınızın kullanım ömrünü önemli ölçüde uzatır.
En İyi Performans İçin Bakım ve Takma Uçların Korunması
Aşınmış Takma Uçların Düzenli Olarak Denetlenmesi ve Değiştirilmesi
Düzenli denetim, sorunlara neden olmalarından önce aşınmış takma uçları belirleyerek kama çıkmasını önler. Takma uçlarınızın ucunun geometrisini sık sık inceleyin; düzleşmiş, yuvarlanmış ya da görünür aşınma izleri olup olmadığını kontrol edin. Aşınmış takma uçlar kesin biçimlerini kaybeder; bu da tutma etkinliğini azaltır ve kama çıkma olaylarını büyük ölçüde artırır. Herhangi bir görünür bozulma gösteren takma uçları hemen değiştirin; hasarlı uçlar bağlantı kalitesini zayıflatır ve bağlantı elemanlarına gereğinden fazla zarar verir.
Kullanım desenlerine dayalı bir değiştirme takvimi oluşturmak, takma uçlarınızı en iyi durumda tutmanıza yardımcı olur. Yoğun kullanım ortamlarında haftalık veya aylık değişim gerekebilir; buna karşılık daha hafif uygulamalarda takma uç ömrü önemli ölçüde uzatılabilir. Takma uçların durumunu belirlemek için cam-out sıklığını izleyin; artan kayma olayları, değişim zamanının geldiğinin göstergesidir. Proaktif değişim, kritik projeler sırasında sinir bozucu arızaları önler ve operasyonlarınız boyunca tutarlı sabitleme kalitesini korur.
Takma Uçlar İçin Temizlik ve Depolama En İyi Uygulamaları
Kir, çamur ve korozyon, uçların vida başı ile arasındaki etkileşimi engelleyerek etkinliğini azaltır. Birikintileri temizlemek için uçlarınızı düzenli olarak basınçlı hava ve tüysüz bezlerle temizleyin. Uçlarınızı nemden ve darbe hasarından koruyan, kuru ve düzenli saklama kaplarında muhafaza edin. Doğru saklama yöntemleri, uçların hassas geometrisini korur ve gerektiğinde sürekli olarak kam-out önleme performansı sağlar.
Çevresel faktörler, uçların ömrünü ve performans güvenilirliğini önemli ölçüde etkiler. Nem, yüzey parlaklığını bozan ve tutuşu azaltan korozyonu teşvik eder; bu da kam-out riskini büyük ölçüde artırır. Sıcaklık uçlarının çelik sertliğini ve malzeme özelliklerini etkileyebilir. Optimal performans özelliklerini korumak ve kullanım ömrünü uzatmak için uçlarınızı orta düzey sıcaklık ve nem koşullarında, ideal olarak iklim kontrollü ortamlarda saklayın. 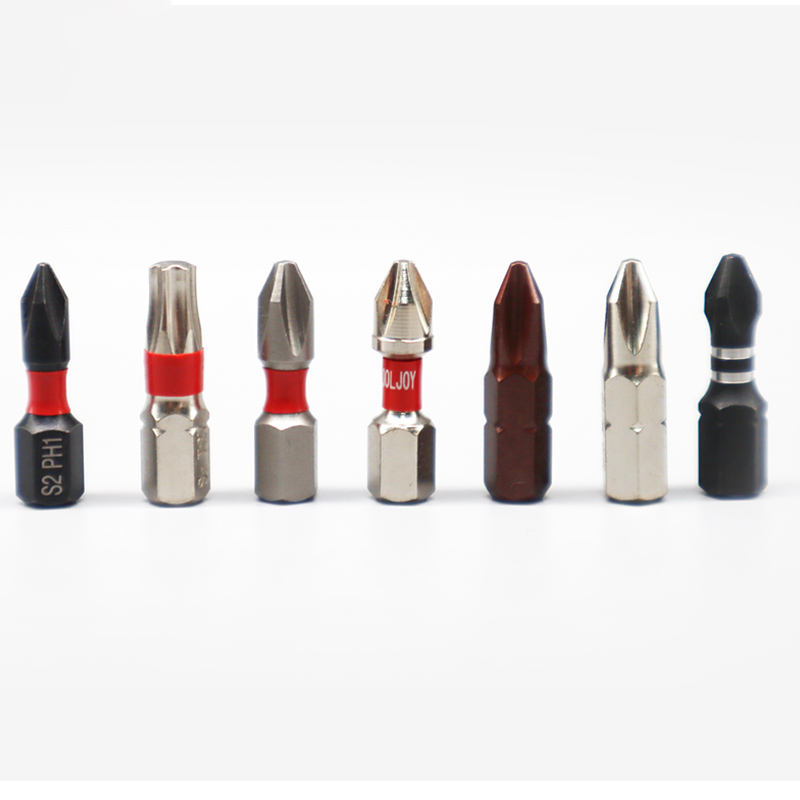
SSS
Insert uçlar kullanılırken kam-çıkmanın birincil nedeni nedir?
Insert uçlar kullanılırken kam-çıkmanın birincil nedeni, aşağı yönlü yeterli baskı uygulanamaması ve uç ile vida başı arasındaki temasın kaybedilmesidir. Basınç azaldığında veya uçlar aşındığında tutma kuvveti düşer ve kayma gerçekleşir. Uyumsuz uç boyutları, aşınmış insert uçlar ve kötü durumdaki vidalar da kam-çıkma olaylarına önemli ölçüde katkı sağlar; bu nedenle doğru seçim ve düzenli bakım, önleme açısından kritik stratejilerdir.
Kam-çıkmayı önlemek için insert uçlarımı ne sıklıkla değiştirmeliyim?
Takma uçların değiştirilme sıklığı, kullanım yoğunluğuna ve çalışma ortamına bağlıdır. Ağır sanayi uygulamalarında takma uçlar haftalık veya aylık aralıklarla değiştirilebilir; daha hafif uygulamalarda bu süre üç aylık veya daha uzun aralıklara kadar uzayabilir. Ana göstergeniz olarak kam-out (uç kayması) sıklığını izleyin; kaymalar belirgin şekilde arttığında takma uçları hemen değiştirin. Kaliteli takma uçlar, düşük bütçeli seçeneklere kıyasla daha uzun ömürlüdür ve bu da değiştirme sıklığını azaltarak toplam proje maliyetlerini önemli ölçüde düşürür.
Eski takma uçlarla yalnızca doğru teknik kullanmak kam-out’u önleyebilir mi?
Mükemmel teknik, kam-çıkma olaylarını azaltmaya yardımcı olur; ancak aşınmış takma uçlar yalnızca teknikle tam olarak telafi edilemez. Yaşlanan takma uçlarda bozulan geometri, uygulanan basınç veya hizalama kalitesinden bağımsız olarak güvenli temas kurmayı engeller. Doğru teknik ile iyi bakımlı, kaliteli takma uçların bir araya getirilmesi, kam-çıkma önleme açısından en etkili stratejiyi oluşturur ve tüm projelerinizde güvenilir sabitleme performansını tutarlı şekilde sağlar.