Qo'ng'iroq so'rovi:
+86-17705556919
Onlayn qo'llab-quvvatlash
Qo'ng'iroq so'rovi:
Onlayn qo'llab-quvvatlash
Tez javob: A118° li burilish uchi umumiy maqsadlarda burilishda keng qo'llaniladi va oddiy materiallarda yaxshi moslashuvchanlikni ta'minlaydi. A 135° li uch tekisroq geometriyaga ega bo'lib, markazlashishni yaxshilash va burilishda siljishni kamaytirish muhim bo'lganda metallarga burilishda ko'pincha ishlatiladi. Ko'p sonli 135° li burilish uchlari shuningdek bo'lingan uch dizayni dan foydalanadi, bu esa burilishni boshlash uchun kerak bo'ladigan kuchni kamaytirishi mumkin.
Burilish uchining burchagi burilish uchlari solishtirilganda e'tibordan qoldirilishi mumkin, lekin u burilishni qanday boshlashi, qanday barqaror qolishi va kesish uchi turli xil materiallarda qanday ishlashi bilan bog'liq.
118° li uch standart burilish uchlari ustida keng qo'llaniladi. Uning nisbatan o'tkir uchi burilishni ishlov berilayotgan materialga osongina kirishini ta'minlaydi va har kungi turli xil vazifalarga mos keladi.
Tipik dasturlar quyidagilarni o'z ichiga oladi:
Keng qamrovli qo'llash talab qilinadigan mahsulotlar uchun 118° nuqta amaliy va keng tan olingan variant sifatida qoladi.
135° nuqtaning uchi 118° nuqtadan tekisroq. Bu geometriya, ayniqsa, burilishda siljish va boshlang'ich barqarorlik muammolari mavjud bo'lganda, metallni burishda keng qo'llaniladi.
Ajratilgan uch dizayni bilan birlashtirilganda, 135° burilish uchi quyidagilarga yordam beradi:
135° nuqta avtomatik ravishda burilish uchini barcha qiyin materiallarga mos qilmaydi. Burilish uchining materiali, issiqlik ishlov berish, g'ildirak sifati va kesish sharoitlari hamda muhim rol o'ynaydi.
| Xususiyat | 118° nuqta | 135° nuqta |
| Nuqta shakli | Ancha o'tkir | Tekisroq |
| Tipik ishlatilish | Umumiy maqsadli burg'ulash | Metal ichida yarmoq cholish |
| Boshlanish xulqi | Standart | To'g'ri loyihalanganida barqarorlik yaxshilanadi |
| Burg'uning siljishi | Aniqroq joylashish talab qilishi mumkin | Ko'pincha kamaytiriladi, ayniqsa bo'lingan nuqta bilan |
| Umumiy qo'llanmalar | Yog'och, plastik, alyuminiy, yumshoq po'lat | Yengil po'lat, qotishma po'lat, umumiy metall ishlash |
Jadval umumiy farqlarni ko'rsatadi. Haqiqiy ishlash faqat uch burchak burchagi emas, balki butun burg'ulash burmasi dizayniga bog'liq.
Agar burg'ulash burmasi kesishni boshlashdan oldin sirt bo'ylab siljisa, uch dizayni muammo qismi bo'lishi mumkin.
A135° bo'lingan uch markazga o'rnatishni yaxshilashi va ayniqsa metall burg'ulashda siljishni kamaytirishi mumkin. Ishlab chiqarishda bu shuningdek, teshiklar orasidagi bir xillikni yaxshilashga yordam beradi.
Ba'zi burg'ulash burmalari kesuvchi qirralarning samarali ishlashi uchun katta bosim talab qiladi.
To'g'ri loyihalangan bo'linuvchi uch burg'ulashni boshlashda kerak bo'ladigan itarish kuchini kamaytirishi mumkin. Shuning uchun bo'linuvchi uchli burg'ulash burmalari metall ishlashda keng qo'llaniladi.
Teshilish sifati faqat cho'ntak burchagiga emas, balki burghu qattiqlikka, silliqlanish aniqlicha, o'ralma geometriyaga, uskuna barqarorligiga va kesish shartlariga ham bog'liq.
118° dan 135° gacha o'tish har bir teshish muammosini hal qilmaydi, lekin to'g'ri cho'ntak geometriyasini tanlash umumiy spetsifikatsiyaning muhim qismidir.
A118° li cho'ntak odatda universal, umumiy maqsadli burghu lar uchun mos keladi.
A135° li uch , ayniqsa bo'linib ketgan cho'ntak dizayni bilan, markazga tekislanishni yaxshilash va siljishni kamaytirish muhim bo'lgan metallarni teshishda ko'pincha tanlanadi.
OEM va shaxsiy brend loyihalari uchun yaxshi tanlov ishlov beriladigan material va mahsulot pozitsiyasiga qarab belgilanadi. Umumiy maqsadli burghu va professional metall teshish uchun mo'ljallangan burghu diametri va material darajasi bir xil bo'lsa ham, turli xil cho'ntak geometriyalaridan foydalanishi mumkin.
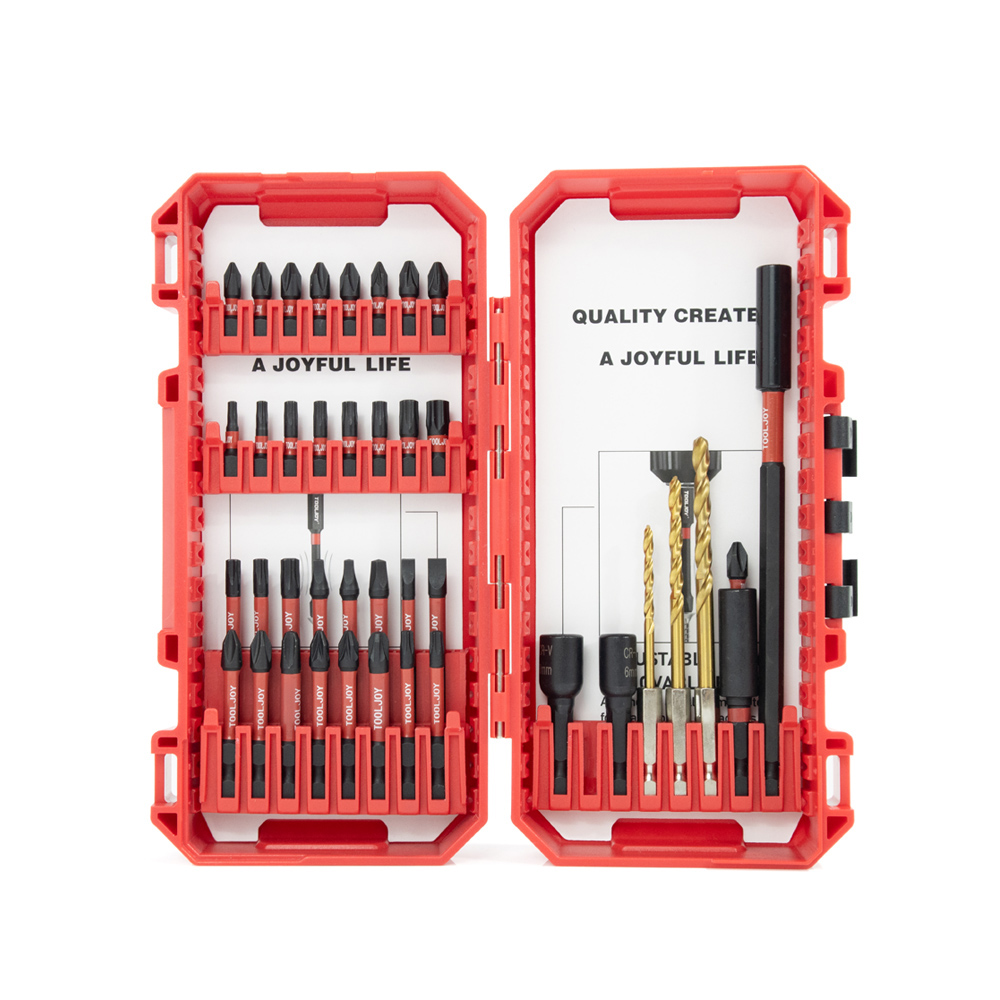
TOOLJOY burg'ulash uchlari va bog'liq asbob-mashinalar mahsulotlarini bitta manbadan sotib olish imkonini beradi , turli xil materiallar, uch burchaklar, burilish geometriyasi, o'lchamlar, sirt qoplamalari, qadoqlash va OEM/ODM talablari ni o'z ichiga oladi.
Drill bitlar diapazonini ishlab chiqayotgan mijozlar uchun texnik xususiyatlar mo'ljallangan qo'llanishga mos keladi — umumiy maqsadli burilish mahsulotlaridan tortib, metall ishlov berish bo'yicha qo'shimcha talab qilinadigan diapazonlargacha — shuningdek, kengroq bir joyda vositalarni sotib olish talablarini ham qo'llab-quvvatlaydi.
118° li burilish uchi keskinroq nuqtaga ega va umumiy maqsadli burilishda keng qo'llaniladi. 135° li burilish uchi tekisroq nuqtaga ega va markazlash va barqarorlikni yaxshilash talab qilinadigan metall burilishda ko'pincha qo'llaniladi.
Shunday emas. Yaxshi tanlov ishlov berilayotgan material va qo'llanishga bog'liq. 118° lik uch umumiy foydalanish uchun universaldir, 135° lik uch esa metall burilish ishlari uchun ko'pincha tanlanadi.
135° li nuqta boshlang‘ich barqarorlikni, ayniqsa, bo‘linma nuqta dizayni bilan birlashtirilganda, yaxshilashga yordam beradi. Biroq, ishlov berilayotgan detallar sirti va burg‘ulash sharoitlari ham burg‘u siljishiga ta‘sir qiladi.
Bo‘linma nuqta — bu markazlashni yaxshilash va burg‘ulashni boshlash uchun talab qilinadigan bosimni kamaytirish maqsadida o‘zgartirilgan burg‘u uchi geometriyasidir. U odatda metallarga ishlov berish uchun mo‘ljallangan burg‘u uchlarida qo‘llaniladi.
 So'ngi yangiliklar
2026-09-10
2026-09-05
2026-09-01
2026-08-26
2026-08-26
2026-08-24
 EN